

数控雕铣机精度能有多高?实测告诉你!
“这台机器到底能做到几个μ?”——每个打算买雕铣机的老板,心里都在算这笔账。宣传册上的数字各家写得都挺漂亮,真正装到车间里、连续跑上几天之后还能稳在什么水平,才是掏钱的人最关心的事。下面就用实测数据来说话。
一、先搞清楚:精度看哪两个指标
评价一台数控雕铣机的精度,核心盯两个数:定位精度和重复定位精度。
定位精度,是机床按照程序指令走到目标位置时,实际到达的位置与理论位置之间的偏差;重复定位精度,则是机床反复回到同一个位置时的一致性——它决定了批量加工时尺寸能不能“稳住”。
打个比方:定位精度像是射击的“准不准”,重复定位精度则是“稳不稳”。批量生产场景下,重复定位精度往往比定位精度更关键。
二、实测数据:从入门到高精的精度图谱
根据多家厂商公布的实测数据,数控雕铣机的精度大致可以分为几个梯队:
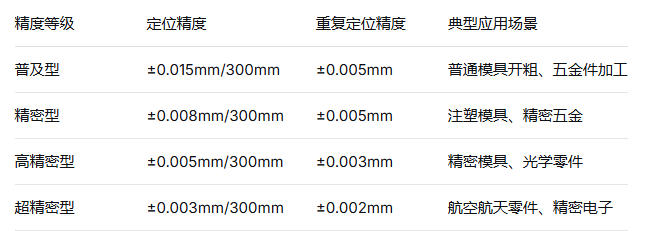
普及型设备定位精度约±0.015mm/300mm,重复定位精度±0.005mm。市面上主流的精密型雕铣机,定位精度能做到±0.008mm,三轴精度都在0.008mm以内。
到了高精密级别,像钜釜精机JFH650这类设备,定位精度可达±0.003mm/300mm,重复定位精度0.002mm。而陶瓷雕铣机的实测表现更直观——加工陶瓷零件时内径尺寸误差可以控制在±0.002mm,表面粗糙度达到Ra0.2μm。
三、影响精度的四大关键因素
实测数据漂亮,但实际加工能不能跑出这个水平,取决于四个变量。
1.设备本身的刚性
机床结构决定了精度的“天花板”。高精密雕铣机普遍采用灰铁铸造结构,经过两次退火消除应力,加强筋布局科学,高速切削时稳定性好。导轨平行度误差≤0.005mm/m、主轴径向跳动≤0.003mm,这些是设备精度基础中的基础。
2.热变形——最容易被忽视的“隐形杀手”
主轴高速旋转产生的热量会导致热伸长,直接影响Z轴方向的加工精度。有研究表明,主轴温度变化与热误差之间存在明确的对应关系,连续加工几小时后,热变形造成的尺寸偏差可能比静态精度指标大出数倍。
建议做法:开机后先空运转15-30分钟让主轴达到热平衡,量产前用激光干涉仪做一次热补偿。
3.刀具磨损的累积效应
刀具磨损对精度的影响非常直接。以陶瓷加工为例,当刀具磨损量达到0.01mm时,加工工件的尺寸误差会增加0.005-0.008mm,表面粗糙度从Ra0.4μm恶化到Ra0.8μm以上。所以不能“一把刀用到死”,要根据材料硬度和加工量定期换刀。
4.加工参数的匹配度
主轴转速、进给量、切削深度三个参数需要匹配。以氧化铝陶瓷加工为例,转速低于10000r/min会导致切削力增大、工件崩边;转速超过30000r/min又会加剧刀具磨损。每个材料都有它的“黄金参数区间”,需要在实际加工中摸索确定。
四、选型建议:按需求对号入座
买设备之前先想清楚:你要加工的零件,最严的公差带是多少?
如果公差要求在±0.05mm以上,普及型设备就够用;公差要求±0.02mm左右,选精密型;公差要求在±0.01mm以内,直接上高精密型,别省这个钱——省下来的设备差价,迟早要在报废的工件里还回去。
另外,重复定位精度这个指标,在批量加工场景下比定位精度更值得关注。一台定位精度0.005mm但重复定位精度只有0.01mm的机器,批量做出来的零件尺寸一致性会很差。
精度这个东西,纸面参数只是起点。真正决定成品质量的,是热补偿做没做、刀具换得勤不勤、参数调得对不对。买设备看参数,用设备靠细节。
下一篇:已经是最后一篇了
推荐产品

高速高精雕铣机YF-G870 该型号设备秉承了以往机型小刀具加工特点的基础上,结合目前模具切削加工的实际情况,采用加重型和增强型的光机,高精密度的线性导轨和滚珠丝杆,再配套大功率的主轴和伺服电机,使之成为既可用于中小批量的精密零件生产,更可实现大重型的精密模具加工。其所

数控木工雕刻机YF-M260150 YF-M260150型数控木工雕刻机采用加厚方管并用高强度铸铁,利用低床身和立柱横梁一体的设计结构, 再配用高性能和大功率的进口伺服电机,高精度和超规格的进口丝杆、导轨,高转速和高精度的主轴,使得机床具有稳定性高、刚性强、加工平衡、切削力度

高速精密雕铣机YF-G660 此款机型结合了以往轻重型机器的各种性能优点,采用低床身和立柱横梁一体的设计结构, 再配套高性能和大功率的伺服电机,高精度和超规格的丝杆、导轨,高转速和高精度的主轴,使得机床具有稳定性好、刚性强、加工平衡、加工精度高等功能特点。该机是一款专为

龙门数控高速铣YF-D1311 本型号数控高速铣床采用合理的结构强度及内部加强肋的搭配,并在横梁上增加一根X轴向的导轨,提供机械之整体的高刚性,增强了在切削加工时的稳定性。再配备高精度的进口直线导轨、丝杆和主轴,使该机型的性能既可用于雕刻也可以用于雕铣,同时也起到了特定加
